Artykuł sponsorowany
Płaskość przylgi, otwory i wykończenie — co w kołnierzu płaskim decyduje o szczelności złącza rurociągu
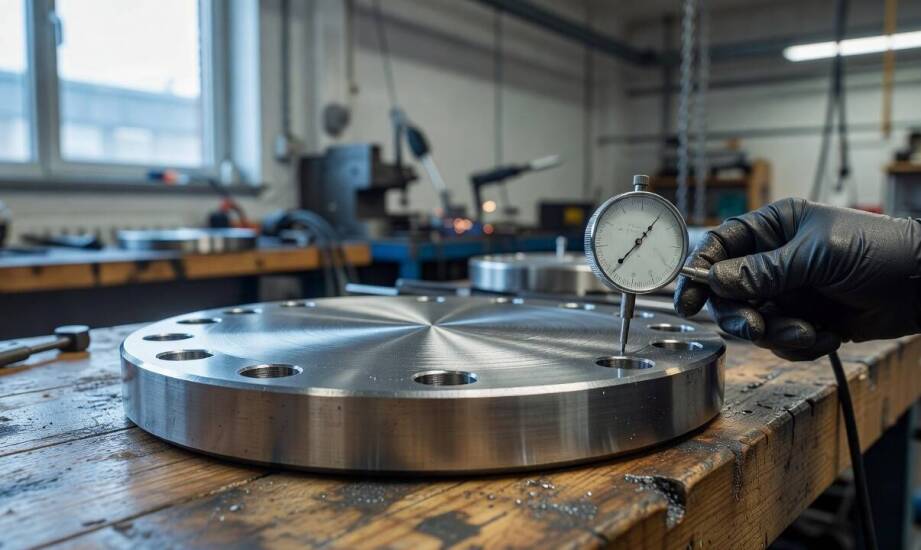
Podczas montażu odcinka rurociągu DN300 w instalacji przemysłowej nominalnie poprawny kołnierz płaski dokręcono ze ściśle zalecanym momentem obrotowym. Próba szczelności przeprowadzona przy standardowym ciśnieniu roboczym ujawniła jednak zauważalne wycieki na uszczelce. Problem w tym przypadku nie wynikał z widocznych błędów wymiarowych odnotowanych w dokumentacji, lecz z mikroskopijnych niedoskonałości geometrii elementu. Ujawniają się one najczęściej dopiero pod silnym obciążeniem ciśnieniowym, zmuszając ekipę monterską do wstrzymania oddania instalacji do użytku.
Płaskość przylgi jako warunek równomiernego docisku
Płaskość powierzchni przylgowej ma znacznie większe znaczenie niż nominalna zgodność wymiarów z katalogiem. Praktyka przemysłowa bezpośrednio wskazuje, że nawet drobne odchylenia rzędu 0,02–0,05 mm sprawiają, iż uszczelka nie opiera się stabilnie na całym stalowym obwodzie. Zgodnie z wytycznymi normy EN 1092-1 definiującymi wykończenie, standardowy zakres chropowatości Ra kształtuje się zazwyczaj na poziomie 3,2–12,5 µm dla przylg płaskich typu A oraz z wypustem typu B1. Przekroczenie tak zdefiniowanej tolerancji krzywizny uniemożliwia uzyskanie optymalnego nacisku jednostkowego. W rezultacie podczas zaawansowanych testów ciśnieniowych pompowane medium ucieka przez nowo powstałe mikroszczeliny.
Odpowiednio wyprofilowana powierzchnia uszczelniająca musi bezwzględnie mieścić się w polu tolerancji wyznaczonym dwiema równoległymi płaszczyznami. Jeżeli element ulegnie niewielkiemu wypaczeniu, docisk gwintowanych śrub koncentruje się wyłącznie na wypukłościach profilu metalowego. W miejscach wklęsłości wciśnięty materiał uszczelniający nie ulega wystarczającej kompresji i traci swoją docelową funkcję izolacyjną. Taka sytuacja stwarza szczególne zagrożenie w przypadku eksploatowania wyższych klas ciśnienia, takich jak PN16 i PN25. Zmienne cykle obciążeń cieplnych wewnątrz orurowania dodatkowo potęgują ryzyko szybkiej dekompresji nieszczelnego połączenia.
Precyzja otworów i wykończenie ograniczające błędy montażowe
Precyzyjna dokładność rozstawu oraz idealne osiowanie otworów decydują o całkowicie równomiernym rozłożeniu sił na obwodzie kołnierza. Prawidłowa tolerancja średnicy okręgu podziałowego skutecznie gwarantuje, że wszystkie zastosowane śruby pracują pod bardzo zbliżonym naprężeniem zrywającym. Odchylenia od tych kluczowych założeń wywołują szkodliwe przekrzywienie całej flanszy i miejscowe, nieodwracalne deformacje na strukturze uszczelki. W ostatecznym efekcie tak poskładane złącze traci szczelność tuż po pierwszym załączeniu pełnego przepływu.
Maszynowa obróbka metali i staranne zaplanowanie wykończenia powierzchni skutecznie minimalizują błędy rzutujące na późniejszy montaż w rurociągu. Zautomatyzowane frezowanie CNC pozwala ukształtować detal w jednym mocowaniu bazy, co eliminuje ryzyko błędów przeliczeniowych. Maszyny sterowane numerycznie utrzymują pozycję poszczególnych punktów nawierceń na rygorystycznym poziomie zapewniającym doskonałą powtarzalność seryjną. Ręczne metody warsztatowe lub starsze tokarki częściej generują drobne odchyłki sumujące się w kolejnych fazach wytwarzania produktu.
Wymagające instalacje ciepłownicze i chemiczne nierzadko potrzebują komponentów rurociągowych o wyśrubowanych parametrach. Element wyprodukowany pod indywidualnie dostarczony rysunek techniczny omija konieczność ryzykownych przeróbek na budowie. Specjalistyczna dokumentacja projektowa narzuca wtedy inżynierom węższe progi płaskości, zindywidualizowany rozstaw otworów czy podwyższoną gładkość przylgi. Zwykłe wyroby z zapasów magazynowych spełniają ogólną bazową normę, lecz często nie radzą sobie z naprężeniami przy zaawansowanych kompensatorach mieszkowych.
W realizowaniu tak spersonalizowanych zleceń na złącza rurociągowe specjalizuje się firma Student Steel Mateusz Student. Ten opolski producent kołnierzy płaskich mający swój zakład w Dziewkowicach wytwarza precyzyjne wyroby w szerokim przedziale od DN15 do DN700. Przedsiębiorstwo stosuje w procesie produkcyjnym niezawodne materiały konstrukcyjne oraz kotłowe, takie jak węglowa stal S235, S355 i P265GH. Skoncentrowanie się na specyfikacjach dostarczonych przez wykonawców umożliwia optymalne dopasowanie grubości tarczy kołnierza do przewidywanych obciążeń instalacyjnych.
O stabilnej i bezawaryjnej pracy połączenia kołnierzowego w przemyśle decyduje nie pojedynczy wymiar, lecz pełna zgodność przyjętej formy. Kluczowe role odgrywają tutaj nienaganna płaskość przylgi, mikrometryczna precyzja otworów mocujących oraz właściwy dobór gatunku samej stali. Rzetelna weryfikacja wszystkich tych parametrów tuż po zdjęciu elementu z obrabiarki ogranicza prawdopodobieństwo powstawania kosztownych nieszczelności w trakcie wieloletniej eksploatacji. Elementy stalowe stworzone z rygorystycznym utrzymaniem tolerancji gwarantują bezpieczne funkcjonowanie układów przesyłowych poddawanych wysokim obciążeniom.
Kategorie artykułów
Polecane artykuły

Znaczenie jakości materiałów w produkcji mebli przedszkolnych

Kiedy warto zmodernizować istniejące systemy przeciwpożarowe?

Jak dostosować pogrzebowe auto do indywidualnych potrzeb rodziny?
