Artykuł sponsorowany
Naprężenia szczątkowe po gięciu blach — kiedy wpływają na trwałość detali seryjnych
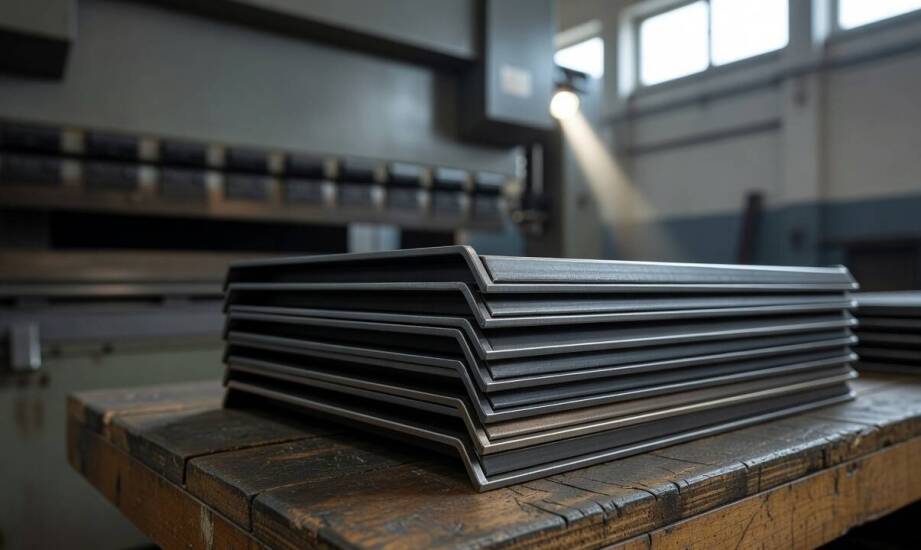
Detal schodzący z prasy krawędziowej często przechodzi pierwszą kontrolę jakości bez zarzutu. Kąty gięcia i promienie wewnętrzne mieszczą się w wyznaczonych tolerancjach, a wymiary zewnętrzne odpowiadają dokumentacji technicznej. Prawdziwa weryfikacja poprawności obróbki następuje jednak nieco później – na stanowisku spawalniczym, podczas montażu wieloczęściowego podzespołu albo po wyciągnięciu elementu z pieca lakierniczego. Właśnie na tych etapach ujawniają się niepożądane odkształcenia materiału. Za utratę pierwotnej geometrii odpowiadają naprężenia szczątkowe, które zostają zablokowane w strukturze metalu podczas jego plastycznego formowania. W produkcji seryjnej brak pełnej kontroli nad tym mechanizmem prowadzi do powstawania partii detali niemożliwych do bezproblemowego złożenia.
Mechanika odkształceń i źródła naprężeń w strukturze blachy
Każda operacja gięcia wprowadza w strukturę arkusza złożony stan naprężeń. Zewnętrzna warstwa zaginanego materiału ulega silnemu rozciąganiu, natomiast wewnętrzna strefa poddawana jest ściskaniu. Pomiędzy nimi znajduje się warstwa neutralna, która teoretycznie nie zmienia swojej długości. Odkształcenie plastyczne zawsze pociąga jednak za sobą pewną dawkę odkształcenia sprężystego. Po podniesieniu stempla i odciążeniu elementu ta sprężysta część próbuje powrócić do pierwotnego kształtu.
Nierównomierny rozkład naprężeń wywołuje sprężynowanie powrotne wygiętego arkusza. Materiały charakteryzujące się wysoką granicą plastyczności stawiają tu największy opór. Dotyczy to przede wszystkim stali nierdzewnej, stopów aluminium oraz nowoczesnych blach wysokowytrzymałych. Trudniej wprowadzić je w stan trwałego odkształcenia bez wygenerowania potężnych naprężeń wewnętrznych.
Stosunek promienia gięcia do grubości blachy decyduje o stabilności całego procesu. Mniejsze promienie przy cienkich arkuszach potęgują naprężenia szczątkowe poprzez zwiększenie udziału strefy sprężystej. Znaczenie ma również sama metoda obróbki na maszynie CNC. Gięcie swobodne pozostawia inny rozkład sił w materiale niż gięcie z dobiciem matrycy lub formowanie z dodatkowym rozciąganiem.
Kumulacja błędów wymiarowych przy spawaniu i powlekaniu
Uwolnienie naprężeń szczątkowych rzadko następuje gwałtownie od razu po obróbce. Ten proces aktywuje się zazwyczaj podczas wprowadzania dodatkowej energii cieplnej. W przypadku elementów łączonych na stałe nakładanie się naprężeń termicznych i mechanicznych wypacza spawaną konstrukcję. Wprowadzane punktowo ciepło łuku spawalniczego spotęgowane przez uwięzione napięcia prowadzi do skręcania profili i powstawania mikropęknięć na spoinach.
Procesy wykończeniowe niosą ze sobą zbliżone zagrożenia dla precyzji wykonania. Popularne utwardzanie farby proszkowej wymaga nagrzania detalu do temperatury około 190 stopni Celsjusza. Taki szok termiczny w piecu wyzwala zmagazynowane naprężenia i odkształca długie profile stalowe. Silnie napięta powierzchnia metalu na zewnętrznym promieniu gięcia wykazuje ponadto mniejszą zdolność do trwałego wiązania powłok malarskich.
Przesunięcie osi otworów montażowych stanowi najpoważniejszą konsekwencję dla linii produkcyjnych budujących gotowe maszyny. Niekontrolowana praca materiału zaburza rozstaw wyciętych wcześniej punktów bazowych. Elementy przestają pokrywać się z dokumentacją montażową. Wymusza to ręczne rozwiercanie i fasolkowanie otworów, co drastycznie spowalnia proces montażu wieloczęściowego zespołu.
Kontrola procesu i stabilizacja detali w produkcji seryjnej
Ograniczenie naprężeń szczątkowych wymaga ścisłej współpracy technologa z operatorem maszyn krawędziowych. Zaawansowane prasy numeryczne posiadają systemy kompensacji strzałki ugięcia, ale kluczem pozostaje odpowiednia technologia. Dokładna weryfikacja pierwszej sztuki kompensuje sprężynowanie w czasie rzeczywistym, ponieważ blachy pochodzące z różnych wytopów potrafią reagować inaczej przy identycznych ustawieniach nacisku.
Przemysłowe przygotowanie elementów opiera się na spójnym przepływie technologicznym od wycięcia formatki po formowanie przestrzenne. Zakład Para Waldemar Dobek, obsługujący wielkopolski sektor maszynowy, dopasowuje parametry pracy maszyn do specyfiki lokalnego łańcucha dostaw. Przy precyzyjnym gięciu blach w Poznaniu dla wymagających odbiorców przemysłowych odpowiednie zaplanowanie linii gięcia pozwala zrównoważyć siły wewnątrz materiału. Detale trafiają na stanowiska spawalnicze i lakiernicze w pełni ustabilizowane.
Niewielkie naprężenia wewnętrzne bywają akceptowalne wyłącznie w detalach przenoszących niskie obciążenia statyczne. Jeśli jednak gotowy zespół maszynowy pracuje pod zmiennym obciążeniem cyklicznym, zachowanie reżimu wymiarowego staje się bezwzględnym priorytetem. Duża podatność elementu na odkształcenia powykonywawcze wymusza korektę technologiczną całego procesu. Optymalizacja obejmuje zazwyczaj zwiększenie promieni gięcia, wybór łagodniejszej metody formowania lub zmianę gatunku stali na materiał o lepszej charakterystyce plastycznej.
Kategorie artykułów
Polecane artykuły
Znaczenie jakości materiałów w produkcji mebli przedszkolnych
Kiedy warto zmodernizować istniejące systemy przeciwpożarowe?
Jak dostosować pogrzebowe auto do indywidualnych potrzeb rodziny?