Artykuł sponsorowany
Kiedy rolki prowadzące w nożycach krążkowych zaczynają pogarszać jakość cięcia
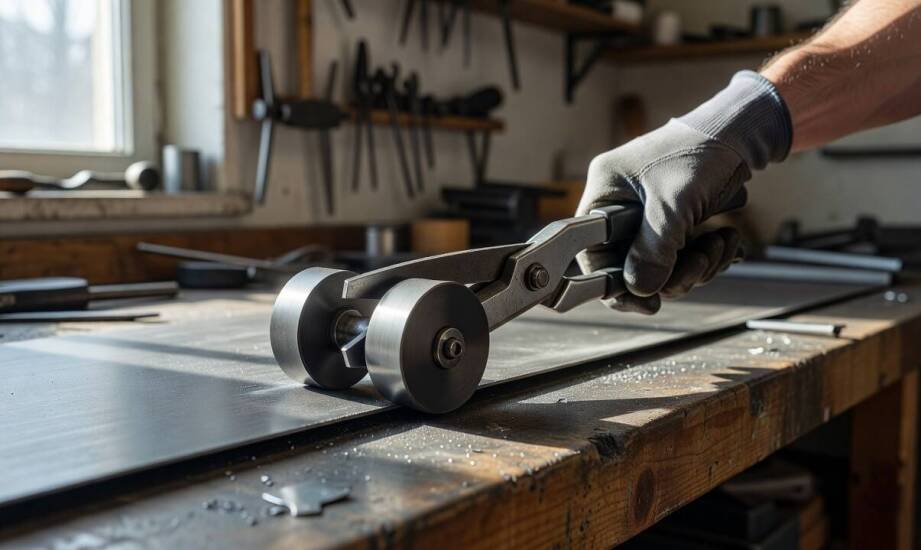
W warsztacie blacharskim cięcie nożycami krążkowymi czasami staje się oporne, a uzyskiwana krawędź blachy wychodzi falista. Operator maszyny zazwyczaj doszukuje się winy w stępionych nożach tnących i próbuje korygować ich ustawienie. Często jednak prawdziwa przyczyna problemu tkwi w rolkach prowadzących, które po wielu miesiącach intensywnej pracy po prostu tracą swoją precyzję. Taka sytuacja pojawia się zazwyczaj wtedy, gdy materiał zaczyna nieznacznie uciekać z toru roboczego lub pozostawia zarysowania na powłoce. Błędna diagnoza usterki prowadzi do niepotrzebnych przestojów. Szybka weryfikacja toru prowadzącego pozwala od razu przywrócić maszynie pełną sprawność roboczą.
Rola rolek prowadzących w stabilności cięcia
Elementy te odpowiadają za bezpoślizgowe podawanie blachy pod krążki tnące oraz utrzymanie stałego odstępu od krawędzi gięcia. Ich średnica decyduje o wielkości powierzchni styku z materiałem. Wyprofilowany rowek określa natomiast głębokość prowadzenia arkusza, zapobiegając jego wysuwaniu się podczas pracy. Zastosowanie odpowiednio utwardzonego materiału wykonania zmniejsza ryzyko powstawania wgnieceń przy obróbce cieńszych arkuszy ocynkowanych. W kompaktowych konstrukcjach nożyc przemyślane rozmieszczenie tych drobnych komponentów zapewnia stabilną pracę sprzętu nawet przy docinaniu bardzo długich pasów blachy.
Zużycie toru jezdnego objawia się początkowo w sposób dość subtelny. Operator zauważa najpierw, że przesuwanie narzędzia wzdłuż wyznaczonej linii wymaga użycia znacznie większej siły docisku. Krawędź traci idealną prostoliniowość na kolejnych docinanych profilach. Przy narastającym luzie roboczym pojawia się charakterystyczne falowanie cięcia lub lekkie zadrapania wierzchniej warstwy lakieru poliuretanowego. Powtarzalność wymiarów drastycznie spada. Utrudnia to pracę przy wykonywaniu długich serii identycznych obróbek dachowych, na przykład pasów nadrynnowych. Pierwsze cięcie w danej partii materiału może jeszcze wyjść czysto, ale każde następne wymaga już ręcznej, męczącej korekty pozycji przez dekarza.
Objawy zużycia i dobór odpowiednich elementów toru jazdy
Decyzja o wymianie wyeksploatowanych części wymaga dopasowania nowych komponentów do konkretnego modelu urządzenia. Należy uwzględnić grubość przecinanego materiału oraz rodzaj nałożonej na niego powłoki ochronnej. Karty produktowe udostępniane przez dystrybutorów wskazują zazwyczaj optymalne parametry graniczne dla danej konfiguracji. Przeglądając specyfikację techniczną, jaką posiadają rolki do nożyc krążkowych, można zauważyć wyraźny podział na różne szerokości kanałków prowadzących. Często spotykanym standardem dla cieńszych materiałów w okolicach 0,8 mm są rowki o szerokości 8 mm. Przy grubszych arkuszach specyfikacje sugerują wariant 10 mm w celu zachowania pełnej stabilności. Podobnie wygląda kwestia materiału wykonania – karty katalogowe często wskazują stal wysokostopową jako surowiec zapewniający wyższą odporność na ścieranie w trudnych warunkach budowlanych.
Producenci profesjonalnego sprzętu blacharskiego przewidują oczywiście możliwość korygowania ustawień roboczych maszyny. Producent sprzętu PROD-MASZ Grzegorz Gwisdalla uwzględnia w budowie swoich urządzeń systemy pozwalające na bezpieczną regulację prowadnicy nożyc oraz samego układu jezdnego. Gdy luz roboczy jest minimalny, wystarczy ponowna kalibracja docisku i odstępu zgodnie z dołączoną instrukcją. Jeśli diagnoza warsztatowa wykaże wyraźne bicie osiowe lub głębokie wytarcie kanałka, najbezpieczniejszym rozwiązaniem pozostaje założenie zupełnie nowych elementów. Po takiej wymianie należy przeprowadzić test cięcia na próbnej blasze. Samodzielne próby szlifowania powstałych wyżłobień zazwyczaj przynoszą efekt odwrotny do zamierzonego i trwale uszkadzają lakier.
Trwałość całego układu i jakość pracy zależą od pełnej zgodności wymiarowej założonych komponentów z parametrami obrabianej blachy. Bieżąca obserwacja efektu cięcia pozwala odpowiednio wcześnie zareagować na pierwsze sygnały zużycia sprzętu. Regularna kontrola układu jezdnego i szybka reakcja na pojawiające się luzy chronią drogi materiał pokryciowy przed zarysowaniem. Takie działanie pozwala utrzymać fabryczną precyzję narzędzia przez długi czas eksploatacji w warunkach warsztatowych oraz bezpośrednio na placu budowy.
Kategorie artykułów
Polecane artykuły

Znaczenie jakości materiałów w produkcji mebli przedszkolnych

Kiedy warto zmodernizować istniejące systemy przeciwpożarowe?

Jak dostosować pogrzebowe auto do indywidualnych potrzeb rodziny?
