Artykuł sponsorowany
Kiedy 25HM ma sens w wałach i osiach narażonych na skręcanie i obciążenia udarowe
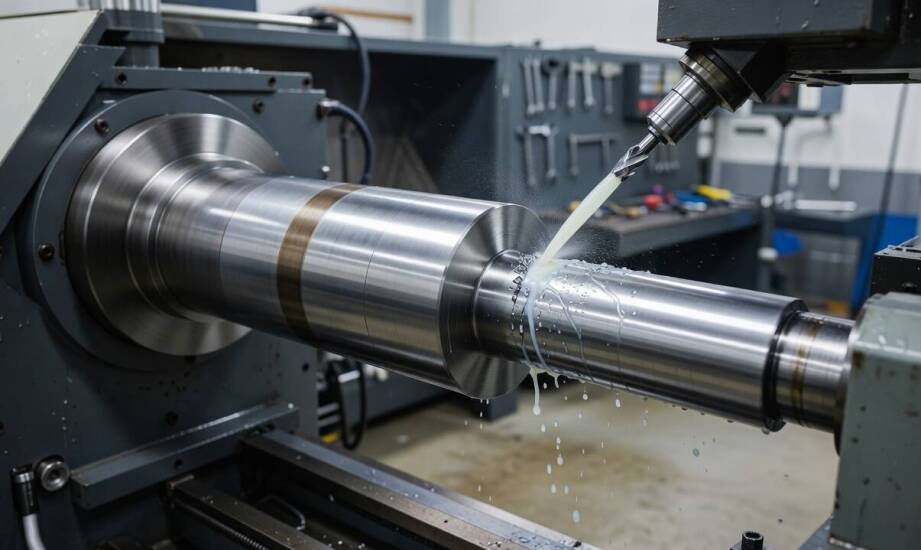
Omawiany gatunek stali wybiera się do wałów i osi nie ze względu na jego maksymalną wytrzymałość na rozciąganie, ale dla zdolności przenoszenia skręcania i obciążeń udarowych. Właściwości te wymagają jednoczesnej odporności na pękanie kruche. Materiał ten, klasyfikowany również jako 1.7218, zyskuje odpowiedni balans parametrów po procesie ulepszania cieplnego. Zoptymalizowana struktura chroni detale przed nagłymi uszkodzeniami przy zmiennych momentach skręcających. Produkowane z niej elementy przenoszą napęd w ciężkich maszynach budowlanych i energetycznych. Gwarantuje to ciągłość pracy całych linii technologicznych bez ryzyka niespodziewanego przestoju.
Wpływ ulepszania cieplnego na trwałość wałów
Parametry mechaniczne surowca kształtują się podczas hartowania w oleju lub wodzie z zakresu 840–880°C oraz późniejszego odpuszczania w przedziale 540–680°C. Skutkuje to osiągnięciem wytrzymałości na rozciąganie powyżej 740 MPa oraz granicy plastyczności przekraczającej 590 MPa. Jednocześnie gotowy detal zachowuje wydłużenie powyżej 15% i przewężenie rzędu 55%. Takie parametry stanowią fundament budowy wytrzymałych układów przeniesienia napędu.
Udarność pozostaje kluczowym wskaźnikiem oceny przydatności materiału do produkcji wałów. Wartość pracy łamania przekraczająca 45–60 J pozwala absorbować energię uderzeń bez propagacji pęknięć. Taka kombinacja cech zapobiega kruchemu pękaniu przy gwałtownych zmianach obciążenia, z którymi sprzęt mierzy się podczas rozruchu. Stale o wyższej twardości początkowej gorzej znoszą podobne warunki. Porównanie z alternatywnymi materiałami wykazuje, że zachowanie elastyczności diametralnie zmniejsza ryzyko awarii układu poddanego cyklicznemu zginaniu. Element pracuje bezpiecznie, ponieważ jego rdzeń prawidłowo reaguje na nagłe przeciążenia boczne.
Zmęczenie materiału i weryfikacja specyfikacji
Detale pracujące przez wiele tysięcy roboczogodzin nieustannie podlegają procesom zmęczeniowym. Wieloletnia eksploatacja osi udowadnia, że zdolność do tłumienia naprężeń wewnętrznych liczy się znacznie bardziej niż ekstremalna twardość powierzchniowa. Elastyczny środek uzyskany po obróbce termicznej bezpiecznie rozprowadza siły działające na przekrój elementu. Twardość w stanie ulepszonym wynosi zazwyczaj od 220 do 280 HB. Zbyt agresywne utwardzanie warstwy wierzchniej kosztem plastyczności drastycznie skraca żywotność komponentu przy nieprzewidzianych uderzeniach.
Odpowiednia obróbka skrawaniem stanowi niezbędny etap przygotowania gotowego detalu. W stanie wyżarzonym zmiękczająco stop poddaje się łatwo toczeniu i frezowaniu. Sytuacja zmienia się po obróbce cieplnej, gdy twardość wyraźnie rośnie. Wykańczanie wymaga wtedy mniejszych posuwów oraz precyzyjnie dobranych płytek wieloostrzowych. Gładka powierzchnia o chropowatości poniżej 1,6 µm skutecznie ogranicza koncentrację naprężeń. Należy kategorycznie unikać ostrych karbów konstrukcyjnych i głębokich rowków, które stają się naturalnymi ogniskami pęknięć zmęczeniowych. Konstruktorzy uwzględniają te wytyczne na wczesnym etapie projektowania wymiarów.
Dokumentacja techniczna z huty pozwala zweryfikować, czy dostarczony pręt sprosta wymagającym obciążeniom. Informacje z dokumentów dostawy muszą jednoznacznie potwierdzać skład, ze szczególnym uwzględnieniem węgla na poziomie 0,22–0,29% oraz chromu rzędu 0,9–1,2%. Karta technologiczna dla stopu 25hm określa precyzyjne wytyczne dotyczące dalszej obróbki cieplnej poszczególnych przekrojów. Stabilność zaopatrzenia w przemyśle maszynowym opiera się na profesjonalnych dystrybutorach. Przedsiębiorstwo MTM Stal dostarcza pręty kute i walcowane oraz odkuwki swobodnie kute z przeznaczeniem dla branży konstrukcyjnej. Hurtownia z Tarnowskich Gór realizuje procesy cięcia i wypalania, dostosowując formaty do bezpośrednich potrzeb zakładów na Śląsku.
Świadomy dobór stali do charakterystyki pracy
Projektowanie niezawodnych układów kinematycznych wymaga odejścia od prostego poszukiwania największej wytrzymałości na rozciąganie. Analiza warunków eksploatacyjnych udowadnia, że cykliczne skręcanie i sporadyczne uderzenia wymuszają stosowanie stopów ulepszanych cieplnie o sprawdzonej udarności. Właściwa obróbka wykańczająca i eliminacja błędów konstrukcyjnych potęgują pozytywny efekt działania plastycznego rdzenia. Potwierdzenie parametrów dostawy odpowiednimi atestami gwarantuje ścisłą zgodność z założeniami twórcy maszyny. Dokładne dopasowanie właściwości surowca do przewidywanych obciążeń determinuje bezawaryjną pracę całych układów. Wykorzystanie odpowiednio przygotowanych materiałów obniża ostateczny koszt długoterminowej eksploatacji maszyn przemysłowych.
Kategorie artykułów
Polecane artykuły
Znaczenie jakości materiałów w produkcji mebli przedszkolnych
Kiedy warto zmodernizować istniejące systemy przeciwpożarowe?
Jak dostosować pogrzebowe auto do indywidualnych potrzeb rodziny?